
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-03 Origine : Site


La fabrication continue à haut débit est confrontée à un combat quotidien constant. Vous devez constamment équilibrer la vitesse de la chaîne de production et la qualité d’image requise. Pousser les courroies plus rapidement augmente traditionnellement les taux de faux rejets coûteux. Les optiques standard associées à des capteurs à balayage linéaire introduisent souvent une grave distorsion des bords. Il leur manque le contraste physique net nécessaire pour résoudre les micro-défauts au niveau des pixels. Cette mauvaise entrée optique rend les algorithmes d’apprentissage automatique et logiciels haut de gamme totalement inefficaces. L’optique de précision constitue en fait le goulot d’étranglement fondamental des systèmes d’inspection automatisés. La mise à niveau de votre configuration garantit un contraste maximal. Il élimine la distorsion périphérique sur l’ensemble du champ. Cette mise à niveau fournit au logiciel de vision industrielle les données brutes et vierges nécessaires à une prise de décision rapide et de haute précision. Vous apprendrez comment des lentilles précises corrigent les aberrations optiques physiques. Nous couvrons également les contraintes strictes d’intégration mécanique et les étapes pratiques pour évaluer votre prochaine mise à niveau d’objectif.
Les managers luttent constamment contre le paradoxe rendement-vitesse dans l’usine. Lorsque vous augmentez la vitesse de la chaîne de production, la résolution de l’image diminue généralement. Cette réalité opérationnelle frustre les ingénieurs d’usine du monde entier. Vous traitez les matériaux plus rapidement, mais les défauts augmentent inévitablement. Alternativement, les systèmes automatisés peuvent déclencher des faux rejets excessifs. Les deux scénarios nuisent à la productivité globale de la ligne.
Les objectifs standard échouent régulièrement dans ces conditions de fonctionnement extrêmes. Ils ne peuvent pas suivre le rythme lorsque les ingénieurs les associent à des caméras modernes à balayage linéaire 8K ou 16K. Ces objectifs de base ne peuvent tout simplement pas résoudre avec précision les détails des sous-pixels. De plus, la lumière diminue souvent considérablement au niveau des bords du capteur. Cet effet d'assombrissement crée d'énormes angles morts dans votre zone d'inspection.
Lorsque les optiques standards échouent, les ombres ressemblent à des taches. De légères variations d’épaisseur du matériau apparaissent comme des déchirures catastrophiques. Le système de vision signale les produits parfaitement acceptables. Ces faux positifs obligent les chaînes de production à s’arrêter inutilement. Les opérateurs humains doivent ensuite vérifier manuellement les éléments rejetés. Cette révision manuelle détruit les gains d’efficacité de la fabrication automatisée. Le problème principal est presque toujours lié à une mauvaise résolution optique.
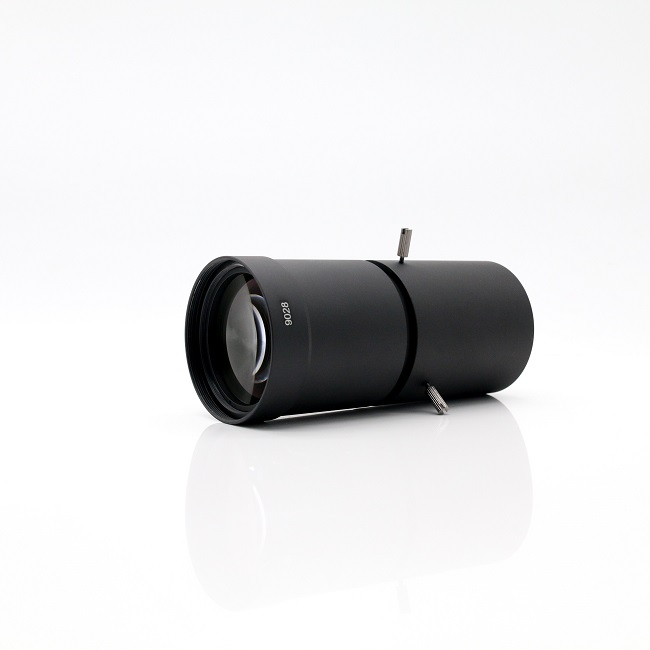
De nombreuses installations tentent de résoudre les problèmes de détection grâce à des algorithmes logiciels. Cependant, la qualité d’un logiciel dépend de l’entrée optique qu’il reçoit. Les modèles d’intelligence artificielle ne peuvent pas corriger des images floues de manière permanente. Les réseaux de détection de défauts par apprentissage profond ne peuvent pas compenser les données sources optiquement déformées. Vous devez d’abord leur fournir des données claires et contrastées. Investir dans un L'objectif de balayage linéaire haute résolution garantit que votre logiciel reçoit une entrée extrêmement fiable. Cette base matérielle renforce vos algorithmes sophistiqués. Ils peuvent enfin fonctionner à leurs limites théoriques absolues. Vous arrêtez de jeter les bons produits et arrêtez d’expédier les produits défectueux.
Vous devez comprendre comment l’optique physique manipule la lumière entrante. La fonction de transfert de modulation (MTF) détermine les capacités réelles de contraste visuel. Les objectifs haute résolution maximisent cette valeur MTF critique sur toute la surface du capteur. Ils maintiennent un contraste net entre des lignes microscopiques rapprochées. Cette capacité représente la mesure ultime pour distinguer un véritable défaut du bruit de fond. Si votre MTF chute, les défauts se fondent parfaitement dans le matériel de fond. Vous perdez la capacité physique de repérer les rayures, les bosses ou les décolorations.
Il faut également une netteté optique parfaite d’un bord à l’autre. Les objectifs standard perdent la netteté près du périmètre extérieur. Des conceptions optiques spécialisées évitent cet effet de vignettage frustrant. Ils stoppent la dégradation de l'image aux extrémités extrêmes du capteur. Cette uniformité garantit une détection très précise sur des matériaux très larges. Vous pouvez parfaitement inspecter de larges bandes de textiles, de feuilles métalliques et de verre flotté. Chaque pixel reçoit une lumière égale et une mise au point nette.
Le verre de précision joue un autre rôle strictement vital dans l’inspection automatisée. Il corrige les aberrations optiques chromatiques et sphériques. Ces lentilles avancées alignent avec précision différentes longueurs d’onde de couleur. Ils concentrent les rayons lumineux diffusés sur des points planaires précis. Cette correction est totalement non négociable lorsque vous inspectez des défauts sensibles à la couleur. Par exemple, le tri de subtiles variations de couleur dans des emballages imprimés nécessite un alignement parfait des longueurs d’onde. Il est également essentiel pour examiner des surfaces hautement réfléchissantes. Les lentilles standard diffusent cette lumière intense, provoquant une brume optique éclatante. Des optiques de précision coupent l'éblouissement pour révéler les défauts sous-jacents.
L’environnement d’inspection optique automatisée (AOI) exige aujourd’hui une précision extrême. Les cartes de circuits imprimés à interconnexion haute densité (HDI) contiennent des composants incroyablement serrés. Cette micro-architecture dense ne laisse absolument aucune marge aux erreurs visuelles. Les systèmes de vision industrielle standard négligent souvent les défauts microscopiques de ces configurations modernes. Les traces de cuivre sont tout simplement trop étroites pour les objectifs basiques.
Un dédié La lentille d'inspection PCB AOI cible spécifiquement ces exigences physiques exigeantes. Il capture facilement les microfissures dangereuses dans le substrat du panneau. Il détecte de minuscules problèmes de pontage entre les broches de cuivre adjacentes. Il identifie également parfaitement les irrégularités microscopiques des joints de soudure. Les objectifs standard manquent régulièrement ces détails précis car ils manquent de pouvoir de résolution.
Vous devez également surmonter de sévères contraintes de réflectivité de surface lors de l’inspection. Les traces de cuivre et les joints de soudure créent des réflexions spéculaires complexes et dures. Ces réflexions dures aveuglent souvent complètement les caméras industrielles standard. Les optiques haute résolution gèrent très efficacement cet éblouissement intense. Ils sont dotés de revêtements de verre antireflet avancés. Ces revêtements gèrent une répartition inégale de la lumière sans perdre le contraste des défauts critiques. Vous voyez clairement le défaut physique malgré le fond métallique brillant. Cette fonctionnalité réduit considérablement les taux de faux positifs dans les usines très fréquentées. Les ingénieurs passent beaucoup moins de temps à examiner les défauts des cartes fantômes.
La mise à niveau de vos optiques introduit des contraintes d'ingénierie physique spécifiques. Tout d’abord, considérons la condition préalable stricte à l’éclairage. Les optiques haute résolution nécessitent des sources lumineuses nettement plus lumineuses. Vous avez besoin de lignes lumineuses LED très uniformes et intenses. Cette intensité lumineuse vous aide à maintenir des temps d'exposition extrêmement courts. Les vitesses rapides et continues du Web imposent ces courtes expositions pour figer le mouvement de la cible. Si vous mettez à niveau l'objectif mais conservez un éclairage faible, les images en mouvement seront immédiatement floues.
Ensuite, vous devez donner la priorité à la correspondance du capteur et du pas de pixel. Les ingénieurs doivent faire correspondre le pouvoir de résolution de l’objectif au capteur spécifique de la caméra. Nous mesurons ce pouvoir de résolution précisément en paires de lignes par millimètre (lp/mm). Vous devez l'aligner exactement sur la taille physique des pixels, par exemple 3,5 µm ou 5 µm. Ne pas répondre à ces spécifications exactes crée un goulot d’étranglement optique immédiat. Un appareil photo phénoménal ne fait absolument rien derrière un objectif faible.
Vous devez également gérer soigneusement la profondeur de champ (DOF) stricte. Les objectifs haute résolution fonctionnent généralement avec des marges de profondeur de champ plus étroites. Le flottement du matériau devient un problème important sur les bandes à évolution rapide. Si votre matériel d’inspection rebondit de haut en bas, il risque de sortir du plan focal étroit. Vous avez besoin d’un contrôle précis de la tension sur les machines roll-to-roll. Le maintien d'une surface d'inspection parfaitement plane maintient la cible complètement à l'intérieur de la profondeur focale optique.
Enfin, considérez très attentivement la stabilité physique et mécanique. Les systèmes à fort grossissement restent très vulnérables aux vibrations microscopiques. Les machines lourdes vibrent constamment dans les installations de production industrielle typiques. Vous avez absolument besoin de solutions de montage robustes et de qualité industrielle. Les supports lâches ruinent instantanément l’alignement optique. Même un décalage d’une fraction de millimètre détruit votre concentration. Vous devez utiliser des supports de montage sécurisés en Invar ou robustes conçus pour les environnements difficiles.
Allez au-delà des spécifications de base de base lors de la sélection d’un nouvel équipement optique. Vous devez évaluer les verres en fonction de mesures d’amélioration continue du rendement. Une mise à niveau optique réussie réduit considérablement les examens techniques manuels d’assurance qualité. Concentrez-vous sur les performances réelles plutôt que sur les chiffres de base des fiches techniques. Une meilleure optique signifie systématiquement moins de lots de matériaux retournés.
Tenez compte attentivement de ces dimensions d’évaluation clés lors de votre processus de sélection :
Vous devez suivre un processus d’évaluation étroitement structuré. Voici une liste numérotée éprouvée d’étapes pour votre phase de preuve de concept :
Résumé des mesures d'évaluation optique
| Mesure d'évaluation | Cible optimale Standard | Impact sur la précision de la détection |
|---|---|---|
| Distorsion optique | < 0,1 % dans tout le champ | Empêche la déformation physique sur les bords de l’image. Assure une mesure spatiale très précise. |
| Pouvoir de résolution (lp/mm) | Correspond au pas de pixel du capteur | Garantit que l'objectif fournit suffisamment de détails optiques pour saturer les pixels individuels du capteur. |
| Contrôle du vignettage | > 80 % d'éclairage des bords | Maintient une luminosité uniforme de l’image. Réduit les faux positifs gênants près des bords de la bande. |
| Aberration chromatique | Conception entièrement apochromatique | Maintient les canaux de couleur parfaitement alignés. Crucial pour identifier les défauts de décoloration subtils. |
La précision de la détection des défauts commence toujours précisément au niveau des photons. Les capteurs de votre appareil photo haut de gamme sont complètement gaspillés sur des objectifs de qualité inférieure. Si le verre ne parvient pas à résoudre le défaut physique, le logiciel ne peut pas l'analyser. La clarté optique constitue le plafond physique ultime pour l’ensemble de votre système d’inspection.
N'oubliez pas cette considération de décision critique finale. Un objectif à balayage linéaire haute résolution n’est pas une solution magique à part entière. Cependant, il constitue le catalyseur essentiel d’un système de vision industrielle entièrement optimisé. Il comble le fossé crucial entre la matière physique brute et l’analyse logicielle intelligente.
Nous encourageons fortement les ingénieurs à consulter dès le début des spécialistes de l’optique dédiés. Vous devez modéliser soigneusement votre distance physique de travail spécifique. Cartographiez la taille exacte de votre capteur et vos contraintes mécaniques. Définissez vos exigences minimales absolues en matière de résolution des défauts bien avant de finaliser tout achat. Prendre ces mesures proactives garantit un pipeline d’inspection robuste et très précis.
R : Vous devez faire correspondre le cercle d'image maximal de l'objectif (couverture de la taille du capteur) et son pouvoir de résolution (en paires de lignes par millimètre) au pas de pixel spécifique de votre capteur pour éviter le vignettage et les goulots d'étranglement optiques.
R : Les objectifs à balayage de zone sont optimisés pour un format rectangulaire. Les capteurs à balayage linéaire sont généralement beaucoup plus longs (jusqu'à 80 mm+) ; l'utilisation d'un objectif à balayage matriciel entraînera une forte chute de lumière, une distorsion et un flou sur les bords du réseau de lignes.
R : Oui, à condition que votre éclairage puisse être adapté. Un objectif haute résolution capture un contraste plus net, permettant au logiciel d'inspection de prendre plus rapidement des décisions précises en matière de défauts, ce qui facilite des vitesses de bande continue plus élevées sans sacrifier le rendement.


