
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-02 Pochodzenie: Strona


Inwestycja w kamery o wysokiej rozdzielczości lub czujniki CMOS TDI często przynosi malejące zwroty, jeśli element optyczny wprowadza zniekształcenia krawędzi. Soczewki muszą niezawodnie usuwać drobne defekty przy ekstremalnych prędkościach produkcyjnych. W przeciwnym razie poważnie naruszysz potencjał swoich czujników premium. Specjalistyczna optyka odgrywa kluczową rolę w ciągłej kontroli „z roli na rolę” i na płaskich powierzchniach. Ciągły ruch i wyjątkowo szerokie pola widzenia szybko ujawniają fizyczne ograniczenia standardowych soczewek do widzenia maszynowego. Optyka skanująca obszar ma trudności z utrzymaniem ostrości od krawędzi do krawędzi na szerokich podłożach.
Modernizacja do wersji specjalnie zaprojektowanej Soczewka skanująca liniowo bezpośrednio przekłada się na wyższy współczynnik wychwytywania defektów. Znacząco ogranicza liczbę fałszywych odrzutów i zapewnia skalowalną kontrolę jakości w przypadku wymagającej produkcji szerokopasmowej. W tym przewodniku dowiesz się, jak architektura optyczna wpływa na wydajność systemu. Pokażemy Ci także praktyczne kroki, jakie należy podjąć, aby wybrać idealny obiektyw dla Twojej dokładnej prędkości linii i formatu matrycy.
Gotowe obiektywy do skanowania obszarowego niezwykle radzą sobie z ciągłym, szybkim ruchem. Producenci często wdrażają je na szerokich podłożach, takich jak papier, folia, folia akumulatorowa lub szkło półprzewodnikowe. Jednak ta standardowa optyka powoduje silne rozmycie ruchu. Pogarszają także ostrość od krawędzi do krawędzi. Zewnętrzne krawędzie pola widzenia charakteryzują się poważnym przesunięciem optycznym. Tracisz krytyczne dane pikseli tam, gdzie są najbardziej potrzebne.
Zniekształcenia optyczne powodują ogromne obciążenie operacyjne. Słaba jakość obrazu zmusza inżynierów do polegania na korekcji obrazu wymagającej dużego oprogramowania. Algorytmy muszą rozciągać i zniekształcać przechwycony obraz, aby skompensować fizyczne wady obiektywu. To intensywne przetwarzanie powoduje kilka krytycznych błędów:
Oprogramowanie nie może w magiczny sposób zastąpić brakujących danych optycznych. Poleganie na algorytmach zamiast na wysokiej jakości optyce stwarza niestabilne środowisko inspekcji. Pomyślna integracja optyczna całkowicie pozwala uniknąć tych pułapek. Gwarantuje 100% pokrycie powierzchni na całej szerokości materiału. Nie występują żadne artefakty związane z łączeniem obrazu. System niezawodnie wykrywa defekty na poziomie mikronów przy maksymalnej prędkości wstęgi. Wady te obejmują mikrorysy, dziury i mikroskopijne ubytki powłoki. Osiągnięcie tego poziomu wymaga precyzyjnego szkła zaprojektowanego specjalnie z myślą o ciągłym ruchu.
Inżynierowie muszą zrozumieć podstawową logikę projektowania optyki odróżniającą te dwie technologie. Kategorie rozwiązań dzielą się na dwie odrębne architektury. Soczewki skanujące obszar optymalizują gromadzenie światła w prostokątnej siatce 2D. Ich rozdzielczość gwałtownie spada w kierunku krawędzi. I odwrotnie, optyka skanowania liniowego doskonale rozróżnia pojedynczą linię 1D. Utrzymują tę ekstremalną rozdzielczość w ogromnym kręgu obrazu.
Taka architektura zapewnia wyraźną przewagę typu „roll-to-roll”. Metoda skanowania liniowego oferuje jedyną naprawdę skalowalną metodę w przypadku sieci ciągłych. Pomyśl o sprawdzeniu dwumetrowego arkusza folii miedzianej. Korzystanie z kamer skanujących obszar wymaga zestawu wielu kamer. Musisz nakładać się na ich pola widzenia. Potrzebujesz także kompleksowej synchronizacji oświetlenia stroboskopowego. Co więcej, oprogramowanie musi łączyć te nakładające się obrazy w czasie rzeczywistym. Skanowanie linii eliminuje ten koszmar. Pojedyncza, solidna kombinacja kamery i obiektywu rejestruje w sposób ciągły całą szerokość sieci.
Szybka inspekcja sieci w dużym stopniu opiera się na czujnikach CMOS TDI (Integracja opóźnienia czasowego). Synergia TDI wymaga do prawidłowego działania specjalistycznej optyki. Aby czasy ekspozycji były mikroskopijne, należy zmaksymalizować przepustowość światła. Jednocześnie obiektyw musi zapobiegać aberracji chromatycznej. Przesunięcia chromatyczne zacierają kolejne linie podczas procesu integracji TDI. Standardowy obiektyw zakłóci to delikatne wyrównanie kolorów. Precyzyjna optyka zapewnia, że opóźniona integracja idealnie układa się w rząd po rzędzie.
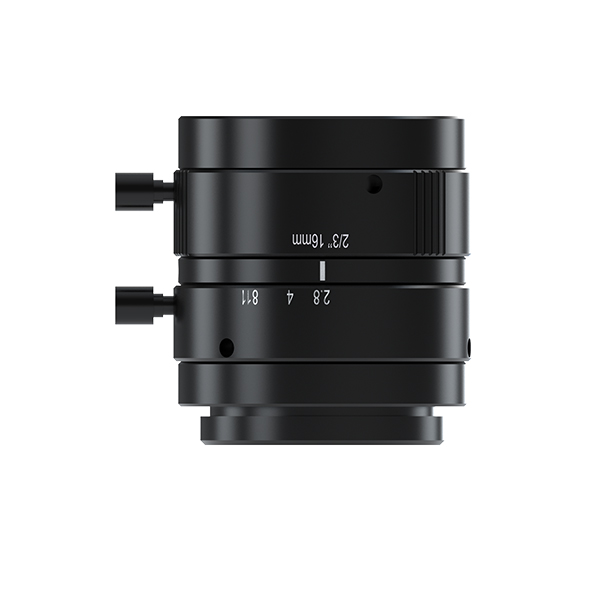
Przy wyborze należy ocenić określone wskaźniki fizyczne Soczewka do wykrywania defektów powierzchni . Nigdy nie polegaj wyłącznie na specyfikacjach marketingowych. Spójrz na rzeczywiste dane inżynieryjne odpowiadające Twojemu środowisku.
Najpierw przeanalizuj funkcję przenoszenia modulacji (MTF). Kieruj swoją oceną w oparciu o konkretne wymagania dotyczące rozmiaru defektu. Nie patrz tylko na teoretyczne maksima przy ogniskowaniu na nieskończoność. Sprawdź tabele MTF pod kątem dokładnej odległości roboczej. Sprawdź współczynnik kontrastu przy częstotliwościach przestrzennych odpowiadających rozmiarowi piksela czujnika. Jeśli czujnik wykorzystuje piksele o wielkości 5 µm, obiektyw musi zapewniać wysoki kontrast przy 100 parach linii na milimetr.
Następnie ustal ścisły benchmark zniekształceń. Wysokowydajny obiektyw przemysłowy musi zapewniać wyjątkowo niskie zniekształcenia optyczne. Zwykle celujemy w poziom zniekształceń poniżej 0,1 procent. Ta wąska tolerancja zapobiega błędom mapowania pikseli. Dzięki temu analiza Twojego oprogramowania pozostanie matematycznie dokładna w całej sieci.
Musisz także dopasować powiększenie i okrąg obrazu. Czujniki skanowania liniowego o wysokiej rozdzielczości wykorzystują masywne matryce. Formaty takie jak 8k, 12k czy 16k wymagają obiektywów posiadających ogromne koła obrazu. Jeśli okrąg obrazu obiektywu będzie krótki, wystąpi silne winietowanie. Krawędzie obrazu staną się całkowicie ciemne, ukrywając krytyczne defekty krawędzi.
Na koniec rozważ integrację oświetlenia. Inspekcja w szerokiej sieci zależy od oświetlenia liniowego o dużej intensywności. Typowe konfiguracje wykorzystują geometrię koncentryczną lub ciemnego pola. Powłoka soczewki musi wyraźnie minimalizować odbicia wewnętrzne. Źle powlekane soczewki powodują powstawanie artefaktów typu duch. Artefakty te oślepiają czujnik na subtelne zmiany powierzchni.
Specyfikacje optyczne Matryca
| oceny Metryka | Standardowy obszar Soczewka | Zoptymalizowana soczewka skanująca liniowo |
|---|---|---|
| Optymalizacja MTF | Ostrość na nieskończoność, centralnie ważony | Określone odległości robocze makro, jednolite od krawędzi do krawędzi |
| Poziom zniekształceń | 1,0% do 3,0% (beczka/poduszka) | < 0,1% (Błędy mapowania bliskie zeru) |
| Rozmiar koła obrazu | 11 mm do 23 mm (formaty standardowe) | 60 mm do 90 mm+ (macierze wielkoformatowe) |
| Kontrola winietowania | Wysokie ryzyko na szerokich czujnikach | Zerowe przesunięcie na całej długości układu |
Hala produkcyjna stawia przed nami poważne wyzwania mechaniczne. Ciężkie maszyny generują ciągłe wibracje. To ryzyko związane z wdrożeniem rutynowo niszczy wyrównanie optyczne. Optyka o wysokiej wydajności wymaga solidnych mocowań mechanicznych klasy przemysłowej. Standardowe mocowania typu C nie są w stanie utrzymać ciężaru obiektywów wielkoformatowych. Brakuje im również niezbędnego zaangażowania gwintu, aby zapobiec mikroruchom. Należy określić mocowania gwintowane M72 lub M90. Te masywne interfejsy mechaniczne blokują oś optyczną na miejscu.
Trzepotanie sieci stanowi kolejne ogromne wyzwanie. Podłoża ciągłe rzadko układają się idealnie płasko. Falują i odbijają się wzdłuż osi Z wraz ze zmianą napięcia. Należy dokładnie zrównoważyć przysłonę obiektywu. Regulacja wartości przysłony zwiększa głębię ostrości. Jednak przymknięcie przysłony powoduje głodzenie czujnika światła. Musisz obliczyć dokładny słodki punkt. Obiektyw musi rejestrować ostre obrazy pomimo trzepotania sieci, zachowując jednocześnie odpowiednią ekspozycję przy dużych prędkościach.
Złożoność osiowania wymaga absolutnej precyzji. Instalacja wymaga idealnego ustawienia nachylenia, przechyłu i odchylenia. Ułamek stopnia poza osią psuje rozdzielczość przestrzenną. Płaszczyzna ogniskowa musi idealnie przecinać poruszającą się wstęgę na całej jej szerokości. Zdecydowanie zalecamy stosowanie stopniowania z regulacją mikrometryczną. Sprzęt ten umożliwia mechaniczne ustawienie ustawienia optycznego przed zastosowaniem jakichkolwiek regulacji programowych.
Wybierz właściwą soczewkę, stosując systematyczne podejście. Domysły prowadzą do kosztownych przestojów i fałszywych odrzuceń. Użyj tej praktycznej czteroetapowej logiki, aby zagwarantować kompatybilność i wydajność.
Soczewka stanowi główne wąskie gardło dla jakości danych w systemach ciągłej kontroli. Algorytmy oprogramowania po prostu nie są w stanie odzyskać utraconych danych optycznych. Jeśli szkło nie usunie dziurek na poziomie mikrona, zawiedzie cały system kontroli. Wybór specjalnie zaprojektowanego obiektywu zapewnia wysoką wierność przechwytywania obrazu. Zapewnia skalowalną, szybką wydajność na całej linii produkcyjnej.
Inżynierowie muszą odejść od podstawowych porównań arkuszy danych. Poproś swojego dostawcę o test optyczny potwierdzający słuszność koncepcji. Alternatywnie zlecić szczegółowe studium wykonalności. Podczas tych ocen zawsze używaj próbek konkretnego podłoża. Przed przystąpieniem do ostatecznego projektu maszyny sprawdź fizycznie wydajność optyczną na stanowisku testowym.
Odp.: Podstawowa różnica polega na rozmiarze koła obrazu i optymalizacji ogniskowej. Soczewki skanujące obszar rzucają światło na małą prostokątną siatkę 2D. Często tracą ostrość na krawędziach. I odwrotnie, optyka skanowania liniowego rejestruje pojedynczą ciągłą linię 1D. Wyświetlają wyjątkowo duży okrąg obrazu, który równomiernie pokrywa ogromne matryce czujników, bez winietowania.
Odp.: Trzepotanie sieci przesuwa materiał wzdłuż osi Z, usuwając go z optymalnej ostrości. Wymaga to obiektywu skonfigurowanego pod kątem odpowiedniej głębi ostrości. Musisz dokładnie zrównoważyć rozmiar apertury. Mniejsza przysłona poprawia głębię ostrości, ale ogranicza gromadzenie się światła, co jest problematyczne w szybko poruszających się środowiskach.
O: Tak. Czujniki TDI opierają się na sekwencyjnym opóźnionym obrazowaniu w wielu rzędach pikseli. Architektura ta wymaga niezwykle wysokiej transmisji światła. Ponadto obiektyw musi charakteryzować się ścisłą korekcją kolorów, aby wyeliminować aberrację chromatyczną. Niska aberracja chromatyczna zapewnia idealne wyrównanie opóźnionej integracji bez rozmycia kolorów.
O: Winietowaniu można zapobiec, dokładnie dopasowując specyfikację obiektywu do sprzętu aparatu. Wybierz obiektyw z okręgiem obrazu, który znacznie przekracza fizyczną długość matrycy czujników skanowania liniowego. Właściwe współosiowe lub równomierne oświetlenie linii zapobiega również przyciemnianiu krawędzi.


