
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-02 Origine : Site


Investir dans des caméras haute résolution ou des capteurs CMOS TDI donne souvent des rendements décroissants si le frontal optique introduit une distorsion des bords. Les lentilles doivent résoudre les défauts fins de manière fiable à des vitesses de production extrêmes. Sinon, vous compromettez gravement le potentiel de vos capteurs haut de gamme. Les optiques spécialisées jouent un rôle essentiel dans l’inspection continue rouleau à rouleau et des surfaces planes. Les mouvements continus et les champs de vision exceptionnellement larges exposent rapidement les limites physiques des verres de vision industrielle standard. Les optiques à balayage de zone ont du mal à maintenir une netteté bord à bord sur des substrats larges.
Mise à niveau vers un véhicule spécialement conçu L'objectif à balayage linéaire se traduit directement par des taux de détection de défauts plus élevés. Il réduit considérablement les faux rejets et garantit un contrôle qualité évolutif pour les fabrications exigeantes en grandes laizes. Dans ce guide, vous découvrirez l'impact de l'architecture optique sur les performances du système. Nous révélerons également les étapes pratiques pour spécifier l'objectif parfait pour votre vitesse de ligne exacte et le format de votre capteur.
Les objectifs à balayage de zone disponibles dans le commerce rencontrent d'immenses difficultés sous un mouvement continu et rapide. Les fabricants les déploient souvent sur des substrats larges comme le papier, le film, la feuille de batterie ou le verre semi-conducteur. Cependant, ces optiques standards produisent un flou de mouvement important. Ils compromettent également la netteté d’un bord à l’autre. Les bords extérieurs du champ de vision souffrent d’une grave atténuation optique. Vous perdez des données de pixels critiques là où vous en avez le plus besoin.
La distorsion optique crée une charge opérationnelle énorme. Une mauvaise qualité d’image oblige les ingénieurs à recourir à une correction d’image lourde de logiciels. Les algorithmes doivent étirer et déformer l’image capturée pour compenser les défauts physiques de l’objectif. Ce traitement intensif provoque plusieurs échecs critiques :
Le logiciel ne peut pas remplacer comme par magie les données optiques manquantes. S'appuyer sur des algorithmes plutôt que sur des optiques de qualité crée un environnement d'inspection instable. Une intégration optique réussie évite complètement ces écueils. Il garantit une couverture de surface à 100 % sur toute la largeur du matériau. Vous ne rencontrez aucun artefact d’assemblage d’image. Le système détecte de manière fiable les défauts au niveau du micron à des vitesses de bande maximales. Ces défauts comprennent des micro-rayures, des trous d’épingle et des vides microscopiques dans le revêtement. Atteindre cette référence nécessite un verre de précision conçu spécifiquement pour un mouvement continu.
Les ingénieurs doivent comprendre la logique fondamentale de conception optique qui différencie ces deux technologies. Les catégories de solutions se divisent en deux architectures distinctes. Les lentilles à balayage de zone optimisent la collecte de lumière pour une grille 2D rectangulaire. Leurs performances en résolution chutent fortement vers les bords. À l’inverse, les optiques à balayage linéaire résolvent parfaitement une seule ligne 1D. Ils maintiennent cette résolution extrême sur un cercle d’image massif.
Cette architecture offre un net avantage roll-to-roll. L'approche par balayage linéaire offre la seule méthode véritablement évolutive pour les bandes continues. Pensez à inspecter une feuille de cuivre de deux mètres de large. L’utilisation de caméras à balayage matriciel nécessite un réseau multi-caméras. Vous devez chevaucher leurs champs de vision. Vous avez également besoin d’une synchronisation complexe de l’éclairage stroboscopique. De plus, le logiciel doit assembler ces images superposées en temps réel. Le balayage linéaire élimine ce cauchemar. Une seule combinaison robuste de caméra et d'objectif capture toute la largeur de la bande en continu.
L’inspection Web à grande vitesse repose en grande partie sur les capteurs CMOS TDI (Time Delay Integration). La synergie TDI nécessite des optiques spécialisées pour fonctionner correctement. Vous devez maximiser le débit lumineux pour conserver les temps d’exposition microscopiques. Simultanément, l’objectif doit empêcher l’aberration chromatique. Les décalages chromatiques brouillent les lignes séquentielles pendant le processus d'intégration TDI. Un objectif standard brouillera cet alignement délicat des couleurs. L'optique de précision garantit que l'intégration retardée s'aligne parfaitement rangée après rangée.
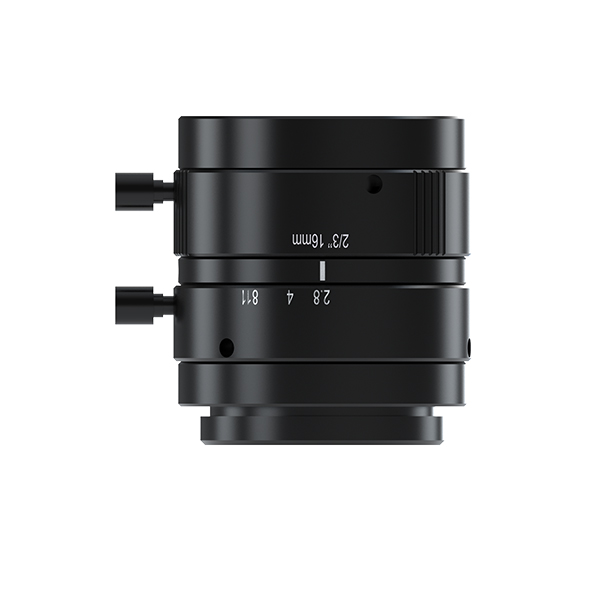
Vous devez évaluer des mesures physiques spécifiques lors de la sélection d'un Lentille de détection des défauts de surface . Ne vous fiez jamais uniquement aux spécifications marketing. Examinez les données d'ingénierie réelles correspondant à votre environnement.
Tout d’abord, analysez la fonction de transfert de modulation (MTF). Guidez votre évaluation en fonction de vos exigences spécifiques en matière de taille de défaut. Ne vous contentez pas de regarder les maximums théoriques avec une mise au point infinie. Consultez les graphiques MTF pour connaître votre distance de travail exacte. Vérifiez les rapports de contraste aux fréquences spatiales correspondant à la taille des pixels de votre capteur. Si votre capteur utilise des pixels de 5 µm, l'objectif doit offrir un contraste élevé à 100 paires de lignes par millimètre.
Ensuite, établissez un critère de distorsion strict. Un objectif industriel haute performance doit offrir une distorsion optique exceptionnellement faible. Nous ciblons généralement des niveaux de distorsion inférieurs à 0,1 pour cent. Cette tolérance stricte évite les erreurs de mappage de pixels. Il garantit que l’analyse de votre logiciel reste mathématiquement précise sur l’ensemble du Web.
Vous devez également faire correspondre le grossissement et le cercle de l'image. Les capteurs à balayage linéaire haute résolution utilisent des réseaux massifs. Les formats comme 8k, 12k ou 16k nécessitent des objectifs possédant d'énormes cercles d'image. Si le cercle d’image de l’objectif est court, vous subirez un vignettage important. Les bords de votre image deviendront complètement sombres, cachant les défauts critiques des bords.
Enfin, considérons l’intégration de l’éclairage. L’inspection sur bande large dépend d’un éclairage de ligne à haute intensité. Les configurations typiques utilisent des géométries coaxiales ou en fond noir. Le revêtement de la lentille doit explicitement minimiser les réflexions internes. Les lentilles mal traitées créent des artefacts fantômes. Ces artefacts aveuglent le capteur aux subtiles variations de surface.
Spécifications optiques Matrice d'
| évaluation Objectif métrique à | zone standard | Objectif à balayage linéaire optimisé |
|---|---|---|
| Optimisation MTF | Mise au point infinie, pondérée centrale | Distances de travail macro spécifiques, uniformes d'un bord à l'autre |
| Niveau de distorsion | 1,0 % à 3,0 % (baril/coussin) | < 0,1 % (erreurs de cartographie proches de zéro) |
| Taille du cercle d'image | 11 mm à 23 mm (formats standards) | 60 mm à 90 mm+ (matrices grand format) |
| Contrôle du vignettage | Risque élevé sur les capteurs larges | Zéro atténuation sur toute la longueur du réseau |
L’usine présente de graves défis mécaniques. Les machines lourdes génèrent des vibrations constantes. Ce risque de mise en œuvre détruit régulièrement l’alignement optique. Les optiques hautes performances nécessitent des supports mécaniques robustes de qualité industrielle. Les montures C standard ne peuvent pas supporter le poids des objectifs grand format. Ils n’ont pas non plus l’engagement de filetage nécessaire pour empêcher les micro-mouvements. Vous devez spécifier des supports filetés M72 ou M90. Ces interfaces mécaniques massives verrouillent l’axe optique de manière rigide en place.
Le flottement du Web présente un autre défi de taille. Les substrats continus sont rarement parfaitement plats. Ils ondulent et rebondissent le long de l’axe Z à mesure que la tension change. Vous devez soigneusement équilibrer l’ouverture de l’objectif. Le réglage du f-stop augmente votre profondeur de champ. Cependant, la réduction de l’ouverture prive le capteur de lumière. Vous devez calculer le sweet spot exact. L'objectif doit capturer des images nettes malgré le flottement de la bande tout en conservant une exposition adéquate à des vitesses élevées.
La complexité de l’alignement exige une précision absolue. L’installation nécessite un positionnement parfait en tangage, roulis et lacet. Une fraction de degré hors axe ruine votre résolution spatiale. Le plan focal doit couper parfaitement la bande en mouvement sur toute sa largeur. Nous recommandons fortement d’utiliser une mise en scène ajustée au micromètre. Ce matériel vous permet de composer mécaniquement l’alignement optique avant d’appliquer des ajustements logiciels.
Spécifiez la bonne lentille en suivant une approche systématique. Les incertitudes entraînent des temps d'arrêt coûteux et de faux rejets. Utilisez cette logique pratique en quatre étapes pour garantir la compatibilité et les performances.
L’objectif constitue le principal goulot d’étranglement pour la qualité des données dans les systèmes d’inspection continue. Les algorithmes logiciels ne peuvent tout simplement pas récupérer les données optiques perdues. Si le verre ne parvient pas à résoudre un trou d’épingle de l’ordre du micron, l’ensemble du système d’inspection tombe en panne. Le choix d’un objectif spécialement conçu garantit une capture d’image haute fidélité. Il garantit des performances évolutives et rapides sur l’ensemble de votre ligne de production.
Les ingénieurs doivent s’éloigner des comparaisons de base de fiches techniques. Demandez un test optique de validation de principe à votre fournisseur. Vous pouvez également commander une étude de faisabilité détaillée. Utilisez toujours vos échantillons de substrat spécifiques lors de ces évaluations. Vérifiez physiquement les performances optiques sur un banc d’essai avant de vous engager dans une conception finale de la machine.
R : La principale différence réside dans la taille du cercle d’image et l’optimisation focale. Les lentilles à balayage de zone projettent la lumière sur une petite grille 2D rectangulaire. Ils perdent souvent leur netteté sur les bords. À l’inverse, les optiques à balayage linéaire capturent une seule ligne continue 1D. Ils projettent un cercle d’image exceptionnellement grand pour couvrir uniformément des réseaux de capteurs massifs sans vignettage.
R : Le flottement de la toile déplace le matériau le long de l'axe Z, le déplaçant hors de la mise au point optimale. Cela nécessite un objectif configuré pour une profondeur de champ adéquate. Vous devez soigneusement équilibrer la taille de l’ouverture. Une ouverture plus petite améliore la profondeur de mise au point mais limite la collecte de lumière, ce qui pose problème dans les environnements en évolution rapide.
R : Oui. Les capteurs TDI reposent sur une imagerie retardée séquentielle sur plusieurs rangées de pixels. Cette architecture nécessite une transmission lumineuse incroyablement élevée. De plus, l’objectif doit comporter une correction stricte des couleurs pour éliminer l’aberration chromatique. La faible aberration chromatique garantit un alignement parfait de l'intégration retardée sans flou de couleur.
R : Vous évitez le vignettage en faisant soigneusement correspondre les spécifications de l'objectif au matériel de votre appareil photo. Sélectionnez un objectif comportant un cercle d'image qui dépasse strictement la longueur physique de votre réseau de capteurs à balayage linéaire. Un éclairage de ligne coaxial ou uniforme approprié empêche également l’assombrissement des bords.


