
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-08-02 Origine: Site


Producția de mare viteză se confruntă astăzi cu un blocaj fundamental al imaginii. Camerele tradiționale de scanare a zonei au adesea probleme atunci când captează rețele continue, obiecte cilindrice sau suprafețe plane masive. Neclaritatea mișcării, inconsecvențele de iluminare și erorile de cusătură a imaginii compromit frecvent ratele de detectare a defectelor. Aveți nevoie de o abordare mai bună pentru a gestiona aceste geometrii solicitante. Un Lentila de scanare a liniilor industriale servește drept punte optică critică necesară pentru achiziția continuă de imagini 1D. Captează bucăți înguste și incredibil de precise ale unui obiect pentru a forma o imagine fără întreruperi în timp. Acest articol oferă un cadru obiectiv de evaluare pentru sistemul dumneavoastră de viziune artificială. Vă vom ajuta să determinați exact când devine necesară o arhitectură de scanare în linie. Veți învăța, de asemenea, cum să specificați componentele optice corecte pentru a maximiza randamentul producției și pentru a elimina punctele moarte de inspecție.
Sistemele de scanare a zonei întâmpină limite fizice severe atunci când au de-a face cu ținte care se mișcă rapid. Un senzor de zonă captează un cadru 2D complet simultan. Obiectele în mișcare provoacă murdărirea pixelilor în timpul expunerii senzorului. Puteți scurta timpul de expunere pentru a îngheța mișcarea. Cu toate acestea, acest lucru necesită exponențial mai multă lumină. Când se inspectează componente masive, o cameră de scanare cu o singură zonă nu are o rezoluție suficientă. Inginerii implementează adesea mai multe camere de zonă una lângă alta pentru a rezolva acest lucru. Ei se bazează pe un software complex de cusătură pentru a îmbina imaginile. Această abordare introduce o suprasarcină grea de procesare. Erorile de cusătură apar frecvent la cusăturile suprapuse, provocând raportări false de defecte.
Alternativa de scanare în linie schimbă complet această paradigmă. O cameră de scanare în linie utilizează un singur rând de pixeli. Captează această linie îngustă la frecvențe excepțional de înalte, depășind adesea 100.000 de linii pe secundă. Pe măsură ce obiectul se mișcă sub cameră, sistemul creează o imagine 2D fără întreruperi în timp. Funcționează la fel ca un scaner plat pentru desktop. Această metodă elimină în totalitate cadrele suprapuse.
Inginerii dezbat adesea costul inițial de inginerie versus randamentul rezultat. Configurațiile de scanare în linie necesită control precis al mișcării și iluminare intensă. Acest lucru face ca integrarea inițială să fie mai costisitoare decât sistemele standard de scanare a zonei. Cu toate acestea, rentabilitatea investiției devine clară rapid. Scanarea pe linie de înaltă rezoluție asigură rulări de producție continue fără defecte. Evitați rechemarile costisitoare de produse și minimizați materialul rezidual. Îmbunătățirile randamentului pe termen lung justifică cu ușurință investițiile inițiale optice și mecanice.
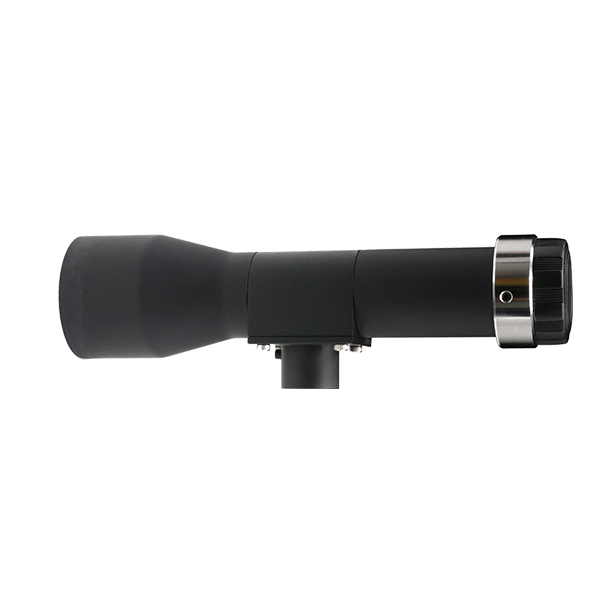
Tehnologia de scanare în linie necesită o inginerie optică specializată pentru a funcționa corect. Obiectivele fotografice standard eșuează în condițiile acestor cerințe industriale extreme. Senzorii de scanare linie utilizează dimensiuni fizice masive. Un senzor de linie cu rezoluție de 16K poate măsura până la 82 mm în lungime. Aceste dimensiuni mari necesită lentile proiectate cu cercuri de imagine excepțional de mari. Dacă cercul imaginii este sub lungimea senzorului, are loc vignetarea. Colțurile imaginii se întunecă, iar rezoluția scade brusc la margini. Optica industrială previne acest lucru prin utilizarea elementelor interne mari de sticlă.
Menținerea uniformității pe întregul câmp vizual este esențială. Lentilele standard funcționează bine în centru, dar își pierd claritatea în apropierea perimetrului. Lentilele industriale de scanare sunt supuse unei inginerie optică riguroasă pentru a preveni această degradare. Ele mențin o transmisie constantă a luminii de la centru la marginile extreme. În plus, susțin o funcție de transfer de modulare (MTF) ridicată pe întreaga suprafață a senzorului. Acest lucru asigură un contrast uniform și claritate, indiferent de locul în care apare un defect.
Controlul distorsiunii reprezintă un alt mecanism vital. Distorsiunea optică face ca liniile drepte să apară curbe. Acest lucru distruge precizia măsurătorilor în sistemele de viziune artificială. Lentilele industriale sunt supuse unor corecții optice specifice pentru a garanta acuratețea sub-pixelilor. Ei folosesc grupări avansate de elemente de lentile pentru a aplatiza câmpul. Acest control precis al distorsiunii nu este negociabil. Permite algoritmilor de inspecție să măsoare în mod fiabil dimensionarea defectelor până la nivelul micronului.
Tabelul 1: Caracteristici de performanță optică
| Caracteristică | Lentilă de scanare pentru zonă standard | Lentilă de scanare în linie industrială |
|---|---|---|
| Dimensiunea cercului imaginii | De obicei, sub 35 mm | Până la 82 mm sau mai mare |
| Rezoluția marginilor | Adesea se degradează semnificativ | Menținută constant (MTF ridicat) |
| Controlul distorsiunii | Acceptabil pentru vizionare generală | Corectat pentru precizie sub-pixel |
| Geometrie țintă | Cadre statice sau cu mișcare lentă | Pânze și cilindri continui |
Specificarea lentilei corecte necesită o abordare formulă strictă. Nu puteți selecta optica doar pe baza câmpului vizual. Trebuie să potriviți dimensiunea pixelului fizic și lungimea totală a senzorului cu designul lentilei. Pixelii obișnuiți de scanare a liniilor măsoară 3,5 µm sau 5 µm. Mărirea optică dictează modul în care obiectul fizic se mapează pe acești pixeli microscopici. Mai întâi, determinați mărirea optică necesară. Împărțiți dimensiunea pixelilor senzorului la rezoluția dorită a obiectului. Apoi, asigurați-vă că obiectivul funcționează optim la această mărire specifică. Lentilele sunt optimizate pentru domenii distincte de mărire. Utilizarea unui obiectiv în afara intervalului proiectat introduce aberații optice severe.
Trebuie să evaluați puterea de rezoluție a unui obiectiv înainte de cumpărare. Diagramele MTF oferă cea mai obiectivă măsurare a performanței optice. Ele ilustrează cât de bine o lentilă transferă contrastul de la obiect la senzor. Trebuie să verificați dacă obiectivul poate rezolva perechile de linii necesare pe milimetru (lp/mm). Formula este simplă: 1000 împărțit la dublu față de dimensiunea pixelilor (în microni). Pentru un pixel de 5µm, aveți nevoie de un obiectiv capabil să rezolve 100 lp/mm. Examinați cu atenție graficul MTF. Asigurați-vă că contrastul rămâne peste 20% la ținta lp/mm pe întregul cerc al imaginii. Ignorați lentilele cărora le lipsesc datele MTF publicate.
Aplicațiile de scanare a liniilor color necesită un control optic suplimentar. Diferite lungimi de undă ale luminii se îndoaie în unghiuri diferite atunci când trec prin sticlă. Acest fenomen provoacă aberații cromatice. Veți vedea franjuri de culoare de-a lungul marginilor cu contrast ridicat ale materialelor inspectate. Pentru a preveni acest lucru, trebuie să specificați o lentilă corectată apocromatică (APO). Lentilele APO utilizează sticlă specializată cu dispersie redusă. Ele concentrează lungimile de undă roșii, verzi și albastre pe același plan focal. Această corecție este absolut necesară pentru aplicațiile de sortare a culorilor, inspecția tipăririi și măsurătorile precise ale limitelor.
Producția de afișaje cu ecran plat necesită o inspecție impecabilă a suprafeței. Producătorii trebuie să examineze substraturi masive din sticlă OLED și LCD. Ei caută pixeli morți, mura (înnorăcire) și zgârieturi microscopice. Camerele de scanare a zonei nu pot captura un întreg panou de televiziune la rezoluție înaltă. Ele introduc, de asemenea, distorsiuni spațiale la colțurile ecranului. Doar optica de scanare în linie oferă câmpul vizual și rezoluția necesar. O Lentila de inspecție a panoului de afișare traversează impecabil folia masivă de sticlă. Captează imagini de miliarde de pixeli fără nicio distorsiune spațială. Acest lucru garantează un control uniform al calității pe fiecare milimetru pătrat al panoului de afișare.
Fabricarea roll-to-roll mută materialele la viteze vertiginoase. Hârtia, folia, textilele și bobinele de oțel călătoresc adesea cu sute de metri pe minut. Detectarea defectelor trebuie să aibă loc în timp real. Criteriile de succes implică identificarea imediată a găurilor, inconsecvențelor de acoperire sau zgârieturilor de suprafață. Camerele din zonă suferă neclarități severe ale mișcării la aceste viteze. Lentilele de scanare în linie prosperă aici. Ei captează rânduri individuale de pixeli în microsecunde. Acest lucru îngheață efectiv mișcarea rețelei continue. Analizând fluxul continuu de date, sistemul de viziune urmărește instantaneu defectele. Apoi poate declanșa sisteme automate de tăiere sau marcare mai jos pe linia de producție.
Inspectarea obiectelor rotunde ridică provocări geometrice unice. Limitele de adâncime a câmpului fac ca marginile cilindrilor să nu fie focalizate în scanările zonei. Distorsiunea în perspectivă modifică dimensiunile fizice ale caracteristicilor din apropierea curbei. Lentilele de scanare linie rezolvă acest lucru prin desfacerea obiectelor cilindrice. Sistemul rotește obiecte precum baterii, arbori auto sau role de imprimare. Camera de scanare în linie rămâne focalizată exclusiv pe vârful cilindrului. Pe măsură ce obiectul se rotește, camera creează o imagine 2D plată. Acest lucru transformă o suprafață 3D complexă într-un plan plat fără sudură. Permite algoritmilor standard de potrivire a modelelor să inspecteze cu ușurință întreaga suprafață de 360 de grade.
Optica high-end nu poate depăși integrarea mecanică slabă. Constructorii de sisteme subestimează adesea infrastructura din jur necesară pentru scanarea liniei. Pentru a asigura succesul, trebuie să abordați trei realități critice de implementare.
În primul rând, abordați cerințele severe de intensitate a luminii. Camerele cu scanare în linie utilizează timpi de expunere incredibil de scurti. Expunerile scad adesea la fracțiuni de milisecundă pentru a îngheța obiectele care se mișcă rapid. Iluminarea standard din fabrică va lăsa senzorul complet subexpus. Trebuie să instalați lumini specifice de înaltă intensitate. Luminile cu LED-uri focalizate prin lentile cu tije cilindrice oferă o iluminare intensă și concentrată. Pentru aplicații de mare viteză, generatoarele de linii laser devin obligatorii. Geometria adecvată a luminii, cum ar fi câmpul luminos sau câmpul întunecat, dictează vizibilitatea anumitor tipuri de defect.
În al doilea rând, respectați sensibilitatea de aliniere mecanică. Sistemele de scanare a liniilor posedă o adâncime de câmp foarte mică. Camera, obiectivul și obiectul țintă trebuie să rămână perfect perpendiculare. O fracțiune de grad în dezalinierea cauzează o degradare severă a focalizării. Un capăt al liniei senzorului va apărea ascuțit, în timp ce celălalt se estompează. Trebuie să utilizați suporturi de reglare rigide, pe 6 axe. Evitați parantezele slabe. Vibrațiile de la mașinile industriale ruinează, de asemenea, imaginile scanate în linie. Izolați suporturile camerei de vibrațiile puternice ale podelei ori de câte ori este posibil.
În al treilea rând, depășiți obstacolele de sincronizare. Rata de captare a camerei trebuie să se potrivească perfect cu viteza fizică a transportorului sau a rolei. Dacă transportorul accelerează, camera trebuie să capteze liniile mai repede. Dacă sincronizarea eșuează, imaginea rezultată se întinde sau se comprimă. Acest lucru distruge toată acuratețea măsurătorilor dimensionale. Trebuie să utilizați codificatoare rotative hardware. Conectați codificatorul direct la intrarea de declanșare a camerei. Acest lucru sincronizează perfect rata de linie cu mișcarea fizică. Avertizăm cu tărie să nu vă bazați pe soluții de sincronizare doar pentru software. Temporizatoarele software nu pot lua în considerare variațiile microscopice ale vitezei fizice.
Greșeli frecvente de evitat:
Selectarea componentelor potrivite necesită o secvență logică. Nu ghiciți nevoile dvs. de hardware. Începeți prin a defini cea mai mică dimensiune de defect pe care trebuie să o detectați. Odată ce cunoașteți dimensiunea defectului, selectați o rezoluție a senzorului capabilă să mapați acel defect pe cel puțin trei pixeli. Apoi, specificați obiectivul de scanare a liniei industriale. Asigurați-vă că cercul său de imagine acoperă senzorul și MTF-ul său rezolvă pasul pixelilor. În cele din urmă, proiectați iluminarea și suporturile mecanice rigide pentru a susține optica.
Îi sfătuim pe cumpărători să solicite date concrete înainte de achiziție. Solicitați date specifice de testare a lentilelor de la producător. Solicitați rapoarte MTF și diagrame de distorsiune potrivite exact distanței dvs. de lucru și cerințelor de mărire. Specificațiile generice ascund adesea scăderile de performanță la marginile obiectivului.
Încurajați întotdeauna testarea dovadă a conceptului. Consultați ingineri optici sau integratori de viziune cu experiență. Împrumutați sau închiriați obiectivul și camera specificate. Testați-le pe materialul de producție real care se mișcă la viteze reale. Cumpărarea strict în afara fișelor de specificații duce frecvent la eșecuri costisitoare de integrare. Un test fizic validează întregul lanț optic, mecanic și de iluminare.
R: Obțineți distanța focală din trei variabile specifice. Aveți nevoie de câmpul vizual (FOV) necesar pe obiect, distanța fizică de lucru și lungimea fizică a senzorului de linie. Prin potrivirea raportului de mărire dintre lungimea senzorului și FOV, puteți calcula distanța focală optimă. Producătorii de lentile oferă calculatoare optice pentru a simplifica această relație matematică exactă.
R: Puteți face acest lucru numai dacă senzorul de linie este mai scurt decât cercul de imagine al obiectivului. Acest lucru vă limitează de obicei la senzori mai mici 2K sau 4K. Pentru senzorii mai mari de 8K sau 16K, obiectivele standard cu montură F provoacă vignetare severă (colțuri întunecate). Aveți nevoie de lentile specializate cu montură M sau cu flanșă personalizate pentru a acoperi în mod adecvat acești senzori masivi.
R: Lentilele telecentrice de scanare a liniilor elimină complet eroarea de paralaxă. Lentilele standard văd obiectele într-un unghi aproape de margini, provocând distorsiuni de perspectivă. Optica telecentrică captează razele de lumină paralele pe întreg câmpul. Acest lucru le face ideale pentru metrologie precisă. Măsoară cu precizie obiecte groase sau părți cu înălțimi diferite, fără distorsiuni dimensionale.


